


Le processus de production par extrusion de profilés en aluminium
L’utilisation de l’extrusion d’aluminium dans la conception et la fabrication de produits a considérablement augmenté au cours des dernières décennies.
Selon un rapport récent deTechnavio, entre 2019 et 2023, la croissance du marché mondial de l'extrusion d'aluminium s'accélérera avec un taux de croissance annuel composé (TCAC) de près de 4 %.
Peut-être avez-vous entendu parler de ce processus de fabrication et vous vous demandez ce que c'est et comment il fonctionne.
Aujourd'hui, nous allons discuter de ce qu'est l'extrusion d'aluminium, des avantages qu'elle offre et des étapes impliquées dans le processus d'extrusion.
Nous commencerons par la question la plus fondamentale et la plus essentielle.
Qu'est-ce que l'extrusion d'aluminium ?
L'extrusion d'aluminium est un processus par lequel un matériau en alliage d'aluminium est forcé à travers une matrice avec un profil de section transversale spécifique.
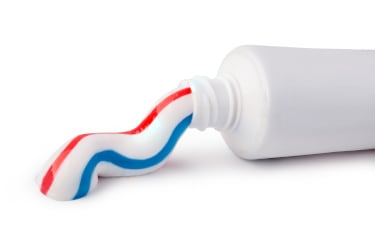
L'extrusion de l'aluminium peut être comparée à l'extraction de dentifrice d'un tube.
Un puissant vérin pousse l'aluminium à travers la matrice et il sort de l'ouverture de la matrice.
Lorsqu'il le fait, il sort avec la même forme que la matrice et est retiré le long d'une table de sortie.
À un niveau fondamental, le processus d’extrusion de l’aluminium est relativement simple à comprendre.
La force appliquée peut être comparée à la force que vous appliquez lorsque vous pressez un tube de dentifrice avec vos doigts.
En pressant, le dentifrice ressort sous la forme de l'ouverture du tube.
L'ouverture du tube de dentifrice remplit essentiellement la même fonction qu'unfilière d'extrusion. Étant donné que l’ouverture est un cercle plein, le dentifrice sortira sous la forme d’une longue extrusion solide.
Ci-dessous, vous pouvez voir des exemples de certaines des formes les plus couramment extrudées : angles, canaux et tubes ronds.
En haut se trouvent les dessins utilisés pour créer les matrices et en bas se trouvent des rendus de ce à quoi ressembleront les profils en aluminium finis.

Quels types de formes peuvent être extrudés ?
Il existe trois grandes catégories de formes extrudées :
- Solide, sans vides ni ouvertures fermés (c'est-à-dire une tige, une poutre ou un angle).
- Creux, avec un ou plusieurs vides (c'est-à-dire tube carré ou rectangulaire).
- Semi-creux, avec un vide partiellement fermé (c'est-à-dire un canal en « C » avec un espace étroit)
Le processus d'extrusion d'aluminium en 10 étapes
Étape 1 : La matrice d'extrusion est préparée et déplacée vers la presse d'extrusion
Avant l'extrusion, la filière doit être préchauffée entre 450 et 500 degrés Celsius pour maximiser sa durée de vie et assurer un flux de métal uniforme.
Une fois la matrice préchauffée, elle peut être chargée dans la presse d'extrusion.
Étape 2 : Une billette d'aluminium est préchauffée avant l'extrusion
Il est préchauffé dans un four, comme celui-ci, à une température comprise entre 400 et 500 degrés Celsius.
Cela le rend suffisamment malléable pour le processus d'extrusion mais pas fondu.
Étape 3 : La billette est transférée vers la presse d'extrusion
Avant d'être chargé sur la presse, un lubrifiant (ou agent de démoulage) lui est appliqué.
L'agent de démoulage est également appliqué sur le vérin d'extrusion, pour empêcher la billette et le vérin de coller ensemble.
Étape 4 : Le vérin pousse le matériau de la billette dans le conteneur
Lorsque le vérin applique une pression, le matériau de la billette est poussé dans le récipient de la presse d'extrusion.
Le matériau se dilate pour remplir les parois du récipient.
Étape 5 : Le matériau extrudé sort de la filière
Au fur et à mesure que le matériau en alliage remplit le récipient, il est maintenant pressé contre la matrice d'extrusion.
Avec une pression continue qui lui est appliquée, le matériau en aluminium n'a nulle part où aller, sauf par les ouvertures de la matrice.
Il sort de l'ouverture de la matrice sous la forme d'un profil entièrement formé.
Étape 6 : Les extrusions sont guidées le long de la table de sortie et trempées
Après sa sortie, l'extrusion est saisie par un tireur, comme celui que vous voyez ici, qui la guide le long de la table de sortie à une vitesse adaptée à sa sortie de la presse.
Au fur et à mesure qu'il se déplace le long de la table de sortie, le profilé est « trempé », c'est-à-dire refroidi uniformément par un bain d'eau ou par des ventilateurs situés au-dessus de la table.
Étape 7 : Les extrusions sont cisaillées à la longueur de la table
Une fois qu'une extrusion atteint sa longueur de table complète, elle est cisaillée par une scie à chaud pour la séparer du processus d'extrusion.
À chaque étape du processus, la température joue un rôle important.
Bien que l'extrusion ait été trempée après sa sortie de la presse, elle n'a pas encore complètement refroidi.
Étape 8 : Les extrusions sont refroidies à température ambiante
Après le cisaillement, les extrusions de longueur de table sont transférées mécaniquement de la table de sortie vers une table de refroidissement, comme celle que vous voyez ici.
Les profils y resteront jusqu'à ce qu'ils atteignent la température ambiante.
Une fois qu’ils le feront, ils devront être étirés.
Étape 9 : Les extrusions sont déplacées vers le tendeur et étirées jusqu'à l'alignement
Une certaine torsion naturelle s'est produite dans les profils et cela doit être corrigé.
Pour corriger cela, ils sont déplacés sur une civière.
Chaque profilé est saisi mécaniquement aux deux extrémités et tiré jusqu'à ce qu'il soit complètement droit et conforme aux spécifications.
Étape 10 : Les extrusions sont déplacées vers la scie de finition et coupées à longueur
Ici, ils sont sciés à des longueurs prédéfinies, généralement comprises entre 2,4 et 6,4 mètres. À ce stade, les propriétés des extrusions correspondent à l'état T4.
Après le sciage, ils peuvent être déplacés vers un four de vieillissement pour être vieillis jusqu'à l'état T5 ou T6.
Et ensuite ? Traitement thermique, finition et fabrication
Une fois l'extrusion terminée, les profilés peuvent être traités thermiquement pour améliorer leurs propriétés.
Ensuite, après traitement thermique, ils peuvent recevoir diverses finitions de surface pour améliorer leur apparence et leur protection contre la corrosion.
Ils peuvent également subir des opérations de fabrication pour les amener à leurs dimensions finales.
Traitement thermique : amélioration des propriétés mécaniques
Les alliages des séries 2000, 6000 et 7000 peuvent être traités thermiquement pour améliorer leur résistance à la traction ultime et leur limite d'élasticité.
Pour obtenir ces améliorations, les profilés sont placés dans des fours où leur processus de vieillissement est accéléré et ils sont amenés aux tempéraments T5 ou T6.
Comment leurs propriétés changent-elles ? Par exemple, non traitéesaluminium 6061L'aluminium (T4) a une résistance à la traction de 241 MPa (35 000 psi). L'aluminium 6061 traité thermiquement (T6) a une résistance à la traction de 310 MPa (45 000 psi).
Il est important pour le client de comprendre les besoins de résistance de son projet afin de garantir le bon choix d'alliage et de trempe.
Après le traitement thermique, les profils peuvent également être finis.
Finition de surface : amélioration de l'apparence et protection contre la corrosion
Les profilés en aluminium peuvent subir un certain nombre de modifications différentes.opérations de finition.
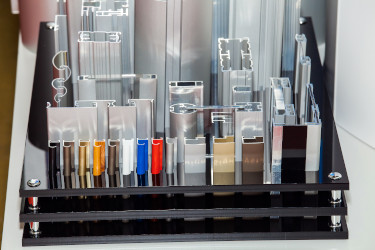
Les extrusions peuvent être finies et fabriquées de différentes manières
Les deux principales raisons d'envisager ces produits sont qu'ils peuvent améliorer l'apparence de l'aluminium et ses propriétés anticorrosion. Mais ils présentent également d'autres avantages.
Par exemple, le processus deanodisationépaissit la couche d'oxyde naturelle du métal, améliorant sa résistance à la corrosion et rendant également le métal plus résistant à l'usure, améliorant l'émissivité de surface et fournissant une surface poreuse pouvant accepter différents colorants colorés.
D'autres procédés de finition tels quepeinture,revêtement en poudre,sablage, et la sublimation (pour créer unaspect bois), peut également être subi.
De plus, il existe de nombreuses options de fabrication pour les extrusions.
Fabrication : atteindre les dimensions finales
Les options de fabrication vous permettent d’obtenir les dimensions finales que vous recherchez dans vos extrusions.
Les profils peuvent être perforés, percés, usinés, coupés, etc. pour correspondre à vos spécifications.
Par exemple, les ailettes des dissipateurs thermiques en aluminium extrudé peuvent être usinées transversalement pour créer une conception de broche, ou des trous de vis peuvent être percés dans une pièce structurelle.
Quelles que soient vos exigences, il existe une large gamme d'opérations qui peuvent être effectuées sur les profilés en aluminium pour créer l'ajustement parfait pour votre projet.